


 起点课堂会员权益
 职业体系课特权
 线下行业大会特权
 个人IP打造特权
 30+门专项技能课
 1300+专题课程
 12场职场软技能直播
 12场求职辅导直播
 12场专业技能直播
 会员专属社群
 荣耀标识
我所了解的机器视觉检测产品应用(2):一条缺陷检测需求的完整闭环


机器视觉检测的交付只是起点,真正决定复购的是需求落地的全过程。本文从产品经理视角,完整拆解主动检测与投诉处理两大场景,梳理图像采集、特征提取到判定输出的闭环链路,并给出光学优先、算法其次的优化策略,帮你建立拆解任何检测需求的通用框架。
上一篇《我所了解的机器视觉检测产品应用(1)》聊了机器视觉检测在产线上的典型应用。之后陆续有同行问我:一个检测需求从客户提出,到产线稳定运行,中间到底经历了什么?
这个问题问到了点子上。检测设备交付只是开始,真正决定客户会不会复购的,是需求落地的全过程。这篇文章就把这条链路完整拆一遍——它分两个场景:一是产品缺陷的主动检测,二是客户投诉之后的过杀/漏检处理。两个场景首尾相接,构成一个闭环。
一、先把“检测”翻译成产品语言
客户提需求时说得都很简单:“帮我检一下划痕。”
但产品经理不能只听这一句。任何视觉检测需求,拆到底都是四个环节的组合:图像采集、图像处理、特征提取、判定输出。
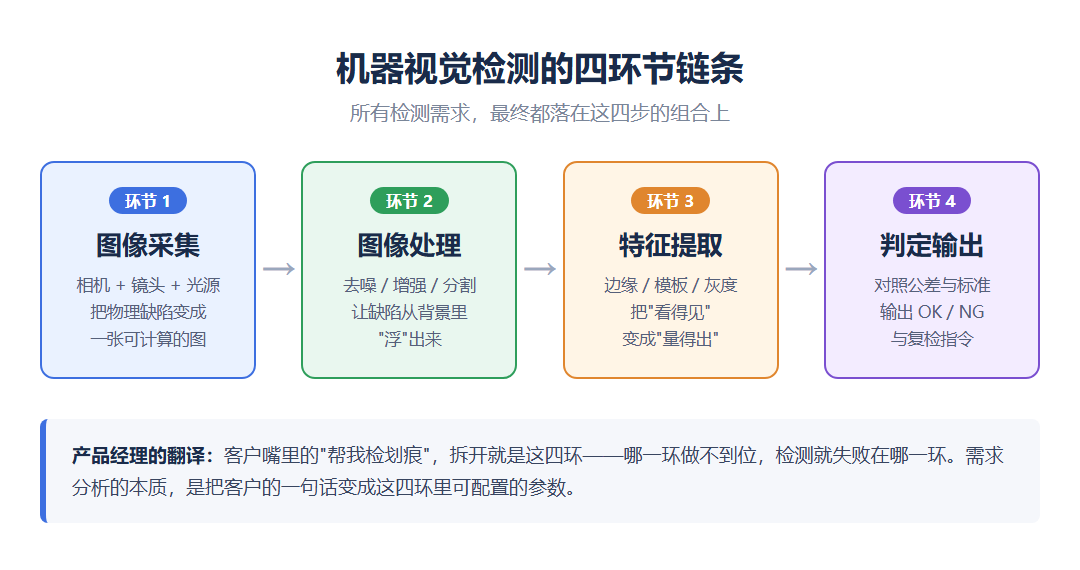
这四环环环相扣,且失败会向下传导:图像采集时光源没打好,后面特征提取再强的算法也救不回来;特征提取没有把缺陷量化成可比较的数值,判定输出就只能靠“看起来像”。
所以需求分析阶段,PM 要做的,是把客户的一句话变成四环里各自的输入与验收标准:用什么相机、什么光源,缺陷的定义是什么,公差是多少,NG 之后走复检还是报废。这些问题的答案,客户往往自己也说不完整——把它们挖出来,就是检测产品经理的核心工作。
二、场景一:产品缺陷主动检测,从一块带缺陷的样品开始
主动检测的起点,是客户提供带有缺陷的实物样品。整个流程五步:
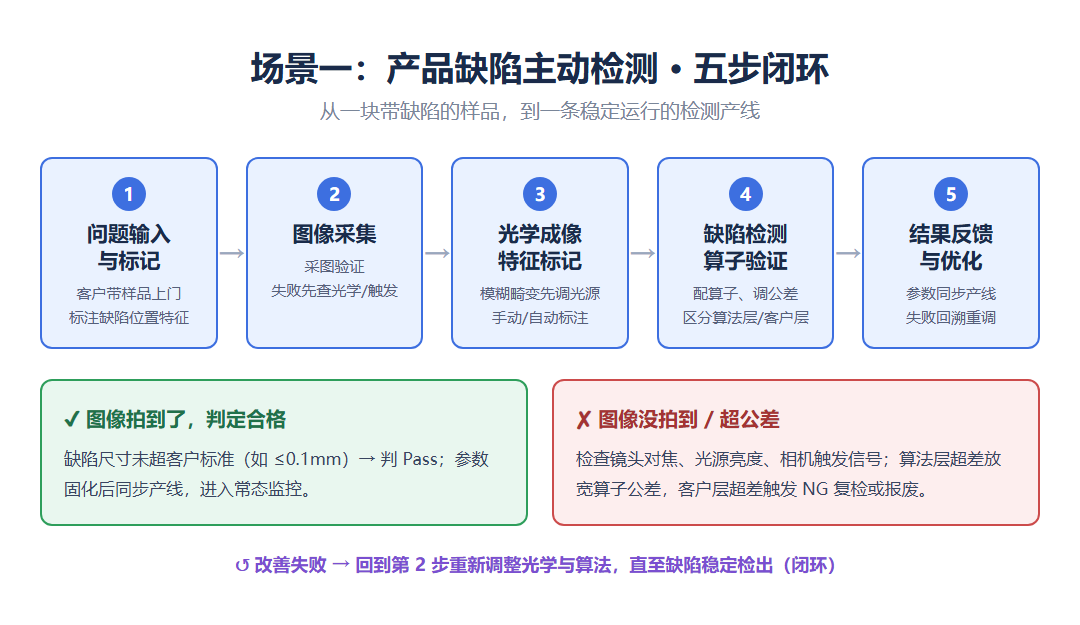
第 1 步,问题输入与产品标记。客户明确缺陷的位置与特征(划痕、异物、颗粒),我们在样品上标注缺陷区域。这份标注是后续所有图像采集与算法调试的基准——基准标歪了,后面全歪。
第 2 步,图像采集。这里有个分叉:采图成功,进入特征标记;采图失败(图像根本没拍到),就要回头检查光学系统——镜头对焦、光源亮度,或者硬件故障如相机触发信号。实际项目里,“没拍到”比“拍糊了”更常见,也更值得先排查。
第 3 步,光学成像与特征标记。图像模糊、畸变,就调整光源角度、焦距,或更换高分辨率镜头。特征标记分两条路:没配自动标记算法(VPK)的,人工标注;配了的,用预置检测算子(边缘检测、模板匹配)自动提取。
第 4 步,缺陷检测与算子验证。这是整个流程里 PM 最需要盯的一步,核心是分清两层:
- 算法层:算子没配置,就新增对应缺陷类型的算子(颗粒检测、裂纹识别);配置了但特征差异没超公差,就调预处理参数——滤波强度、对比度增强,把特征“提”出来。
- 客户层:缺陷没超客户标准(比如尺寸 ≤0.1mm),判定合格(Pass);超了,再看是哪层超差——算法层超差,放宽算子公差参数(如允许的灰度差异范围);客户层超差,触发 NG 判定,进入复检或报废流程。
第 5 步,结果反馈与优化。改善成功,更新检测参数并同步至产线;改善失败,回到光学系统或算法模型重新调整,直到缺陷稳定检出。注意“稳定”两个字——偶尔检出不算数,产线要的是批次级的一致性。
三、场景二:客户投诉了,过杀和漏检是两道不同的题
设备跑起来之后,投诉迟早会来。投诉分两类,方向完全相反:
- 过杀:把合格品误判成缺陷。后果是良率虚低、产能浪费,客户嘴上不说,成本账算得很清楚。
- 漏检:真实缺陷流了出去。后果是客户端爆雷,直接动摇信任。
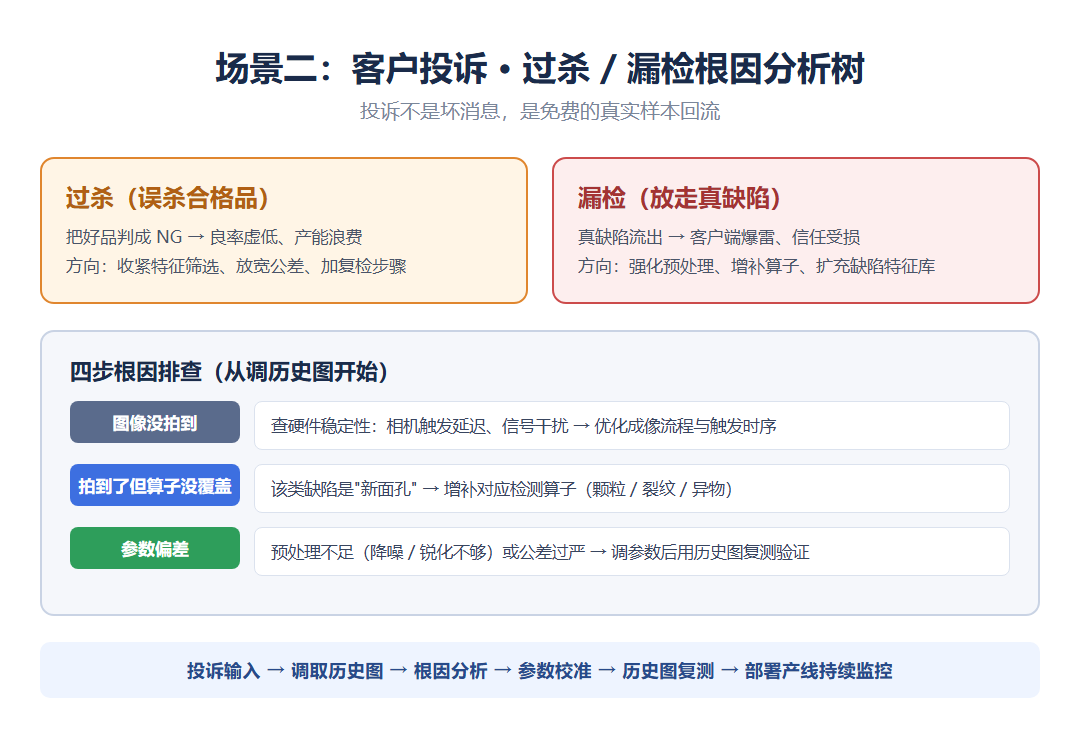
处理投诉的第一步不是急着改参数,而是调历史图——从数据库检索该批次产品的原始检测图像,定位问题出在哪。历史图就是检测系统的“飞行记录仪”。
根因通常落在三处:
- 图像没拍到:查硬件稳定性——相机触发延迟、信号干扰,优化成像流程与触发时序。
- 拍到了但算子没覆盖:这类缺陷是“新面孔”,增补对应检测算子。
- 参数偏差:预处理不足(降噪、锐化不够)或公差设置过严,调整参数。
校准方向也因投诉类型而异:过杀往回收——收紧特征筛选、放宽公差、在 NG 判定前增加复检步骤;漏检往外扩——强化预处理、新增缺陷特征库。若碰到客户标准本身与产线能力冲突,就要协调客户重新定义验收阈值,而不是硬调设备。
校准之后必须闭环验证:用更新后的参数复测历史图,确认问题解决,再部署到产线、持续监控后续批次良率波动。跳过复测直接上产线,等于把客户产线当试验场,这是大忌。
四、优化策略:排优先级就是排性价比
三条经验,按优先级排:
- 先光学,后算法。成像清晰度问题(光源均匀性、镜头分辨率)永远优先解决。光学是乘法,算法是加法——光学不行,算法补不动。很多“算法调不好”的项目,根因在打光。
- 算法内部有顺序:优化预处理(滤波、增强)→ 调整算子公差 → 增补检测逻辑。从改动小、风险低的开始。
- 数据驱动与跨部门协同。建立缺陷数据库,用机器学习自动分类缺陷并推荐优化参数;同时与工艺团队联动,把检测结果反馈至制造端(如光刻/刻蚀参数调整)——检测的终点不是拦下不良品,而是让不良品不再被生产出来。
五、写在最后
把两个场景串起来看:主动检测从样品走到产线,投诉处理从产线回到历史图,一进一出形成闭环。对产品经理来说,这套流程的价值不在流程图本身,而在它给了一个拆解任何检测需求的框架——先定四环节的输入输出,再按场景走闭环,遇到问题按优先级排查。
下一篇(3),打算聊聊检测设备的选型与 POC 验证:客户预算有限时,PM 怎么帮他在“检得出”和“买得起”之间做取舍。对这个话题有想聊的,欢迎留言。
专栏作家
互联网产品经理Mik,公众号:逆袭产品汪,人人都是产品经理专栏作家。专注于ToB领域产品,包括机器视觉、工业大数据、MES、ERP和物联网等方面。
本文原创发布于人人都是产品经理,未经许可,禁止转载
题图来自 Unsplash,基于 CC0 协议
该文观点仅代表作者本人,人人都是产品经理平台仅提供信息存储空间服务。


把客户模糊的需求拆成四环节各自的输入与验收标准这点太实用了,之前对接客户总被‘帮我看看有没有瑕疵’这种没边界的需求搞懵,按这个框架挖清楚用什么相机、什么光源、公差多少,至少不会后期扯皮。